

プラスチック材料の切断原理
加工性におけるプラスチックの最大の特徴は、剛性が低く、曲げ変形しやすいことです。 さらに、熱可塑性樹脂も熱伝導率が低く、加熱して軟化しやすいです。 これらはすべて、切断に特定の困難を引き起こしました。
プラスチック製ワークピースを切断する場合は、送り速度が 1 回転あたり 0.1 ~ 0.5 mm で、切断速度が速い高速度鋼または超硬工具を使用するのが最適です。 加工時の発熱の問題に対しては、ツール前角10度~30度、ツール後角5度~15度が使用できます。 工具が十分に鋭利である限り、帯状の切りくずを生成し、ほとんどの熱を取り除くことができます。 さらに、圧縮空気を使用して効果的に冷却することもできます。 セルロイド素材のみ例外です。 切断時に火がつきやすいので、水で冷やす必要があります。

加工中に過度のショートチップや粉塵が発生すると、工具が鈍くなり、工作機械を汚染します。 工作機械の露出部分とガイド レールは汚染の影響を最も受けやすいため、保護する必要があります。
プラスチック材料の旋削
超硬切削工具はプラスチックの旋削に適しており、切削速度は熱硬化性プラスチック ボックスと熱可塑性プラスチック ボックスによって異なります。 フェノールプラスチック、アミノプラスチック、粘着テープボードなどの熱硬化性プラスチックを回転させる場合、切断速度は毎分80〜150メートルにする必要があります。 PVC、ナイロン、ベークライト、その他の熱可塑性樹脂を旋削する場合、切断速度は毎分 200 ~ 600 メートルにする必要があります。
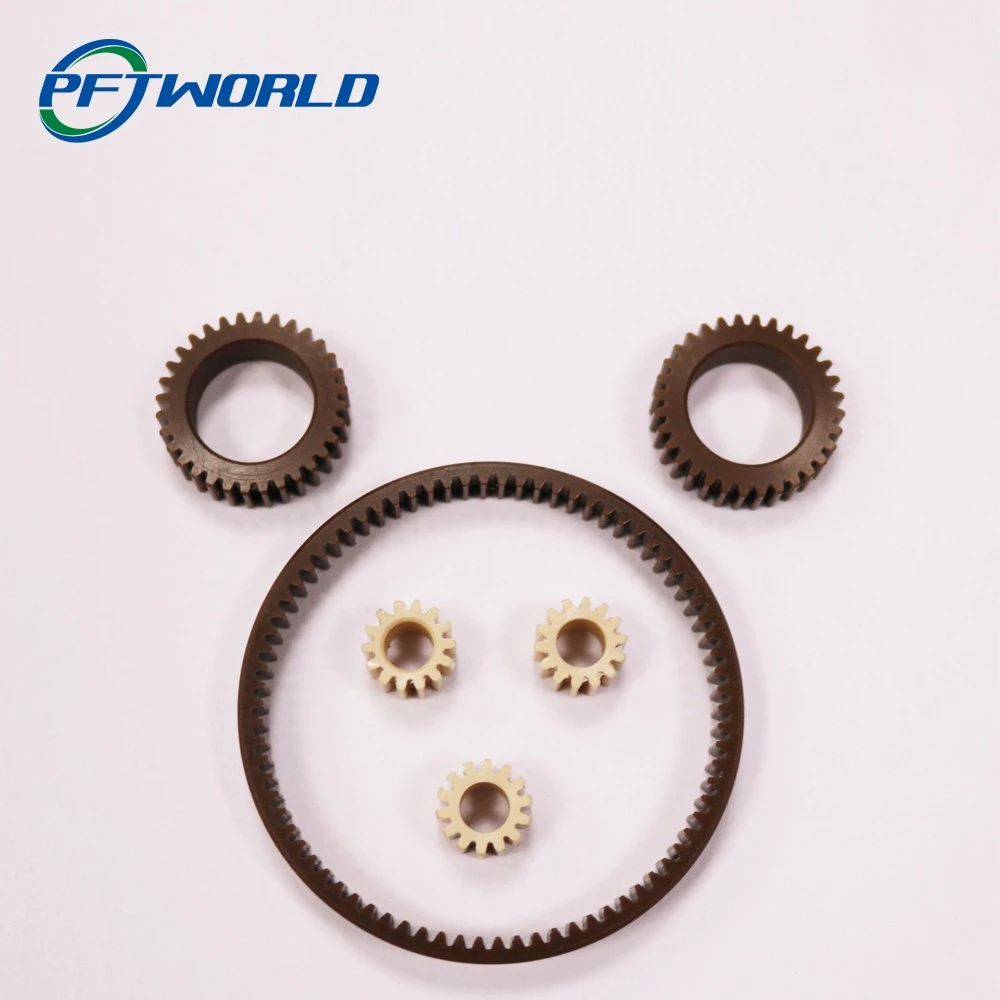
プラスチック材料のフライス加工
プラスチックをフライス加工する場合、高速度鋼カッターを使用する場合、フライス加工速度は通常、毎分 35 ~ 100 メートルです。 超硬工具を使用すると、切削速度を2~3倍に上げることができます。 したがって、超硬工具は間違いなくより良い選択です。
プラスチック材料の穴あけ
塑性穴あけにはねじれ角の大きなフライドウツイストドリル、穴径が30mm以上の場合はネスティングドリルが使用できます。 プラスチックの明らかな拡張性により、穴あけ後にドリルビットを引き抜くと、穴の直径が縮小することが多く、ドリルビットの直径よりも小さくなります。 したがって、使用するドリル ビットの直径は、必要な開口部よりも大きくする必要があり、増加量は通常 0.05 ~ 0.1 mm です。 高速度鋼ビットを使用する場合、一般的な切断速度は毎分 40 ~ 80 メートルです。 穴を開けるときは、ドリルの出口で穴の壁の周りにプラスチックが落ちるのを防ぐために、プラスチックの下に広葉樹を置いてください。
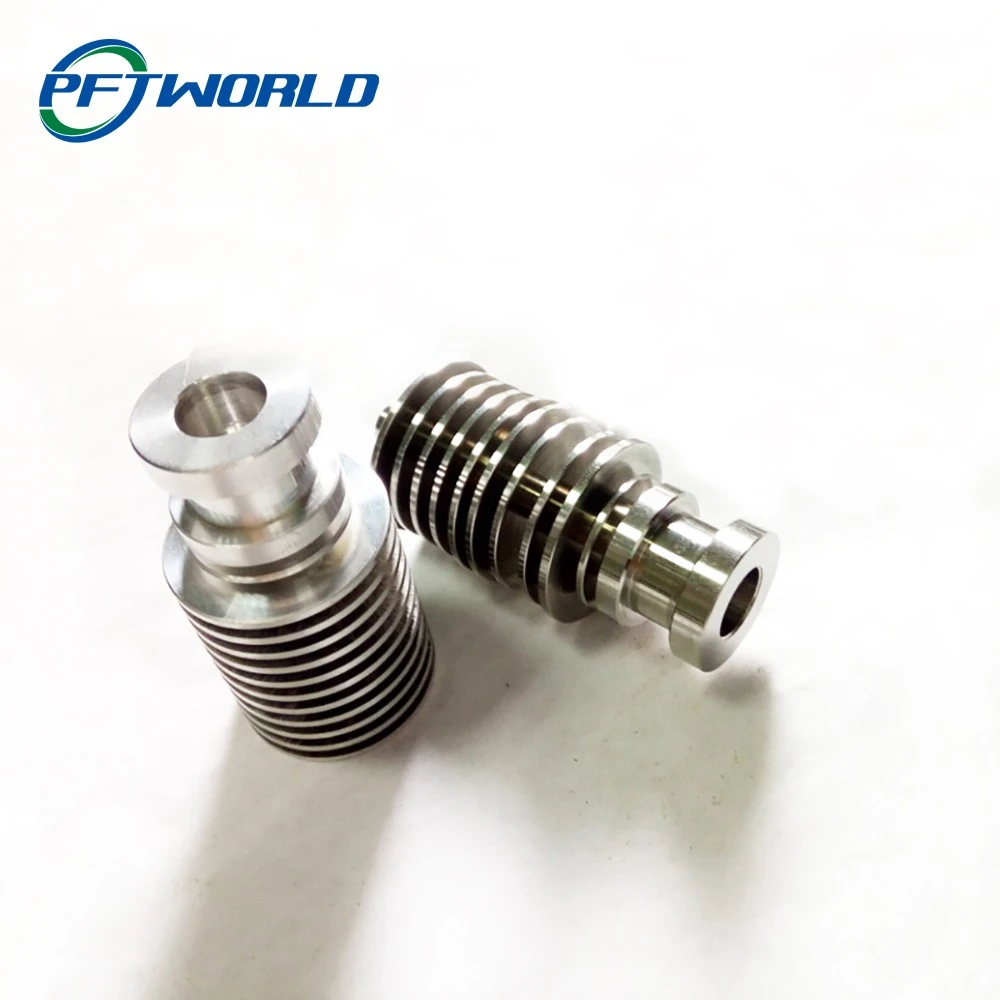
プラスチック材料のその他の切断方法
一般に、プレーニングとスロッティングの加工方法はプラスチックには使用しないでください。これらの 2 つのプロセスの切断速度は遅すぎるからです。 ただし、レベリングと面取りに木工かんなを使用できる場合もあります。 プラスチックをタッピングするときは、幅の広い溝のある高速度鋼ワイヤーコーンを使用できます。価格の潤滑油の潤滑に注意してください。 おねじは糸くしで切ることができます。
ナイロン、ベークライト、ベークライトなどの熱硬化性プラスチックの場合、ルーズ ホワイト コランダムまたは炭化ケイ素砥石で研磨するか、研磨布で磨くことができますが、水で冷却する必要があります。 研削屑が研削砥石をブロックしやすいため、研削方法は一般的に熱可塑性樹脂の加工には推奨されません。